
Từ những hạt nhựa nhỏ ban đầu, để tạo thành một chiếc chai hoàn chỉnh cần trải qua nhiều bước như chuẩn bị nguyên liệu, tạo phôi hoặc tạo ống nhựa, thổi định hình và kiểm tra thành phẩm. Tuy nhiên, quy trình sản xuất chai nhựa sẽ khác nhau tùy vật liệu. Chai PET thường được tạo phôi trước khi kéo thổi, còn chai HDPE phổ biến với phương pháp đùn thổi trực tiếp. Cùng tìm hiểu từng công đoạn để thấy rõ cách vật liệu được tạo hình, làm nguội và kiểm tra trước khi trở thành chai hoàn chỉnh đưa vào sử dụng.
Chai nhựa thường được sản xuất từ vật liệu nào?
PET và HDPE là hai vật liệu thường gặp, ngoài ra còn có PP và PE. Mỗi loại có đặc tính riêng nên cách tạo chai cũng khác nhau.
Vật liệu | Đặc điểm thường gặp | Cách tạo chai phổ biến |
| PET | Trong, nhẹ, khá cứng | Tạo phôi rồi kéo thổi |
| HDPE | Thường đục hoặc mờ, bền va đập | Đùn thổi |
| PP | Cứng, chịu nhiệt tương đối tốt | Thổi tạo hình tùy thiết kế sản phẩm |
| LDPE | Mềm, dẻo, dễ bóp | Đùn thổi |
Bảng: Đặc điểm và cách tạo chai theo từng loại nhựa
PET thường được dùng cho chai nước uống, dầu ăn và các loại bao bì cần độ trong. HDPE phổ biến ở chai hóa mỹ phẩm, chất tẩy rửa và những sản phẩm cần độ bền cao hơn. Trong khi đó, PP và PE được lựa chọn tùy theo yêu cầu về độ cứng, độ dẻo hoặc điều kiện sử dụng.
Vì mỗi vật liệu có đặc tính và cách gia công khác nhau, các loại chai nhựa cũng không được sản xuất theo cùng một phương pháp. Do đó, khi tìm hiểu quy trình sản xuất chai nhựa, cần xác định vật liệu trước để hiểu đúng cách tạo hình và các công đoạn tiếp theo.
Quy trình sản xuất chai PET gồm những bước nào?
Với chai PET, cách sản xuất phổ biến là tạo phôi bằng ép phun rồi kéo thổi phôi trong khuôn để tạo thành chai. Trong quy trình hai giai đoạn, việc tạo phôi và thổi chai được thực hiện riêng: phôi được sản xuất, làm nguội trước rồi mới đưa sang công đoạn thổi.
Phần cổ, ren và miệng chai được định hình ngay từ lúc tạo phôi, còn phần thân sẽ được gia nhiệt và kéo thổi để đạt hình dáng mong muốn. Các công đoạn cụ thể bắt đầu từ bước chuẩn bị hạt PET và kết thúc khi chai được làm nguội, lấy khỏi khuôn và kiểm tra.
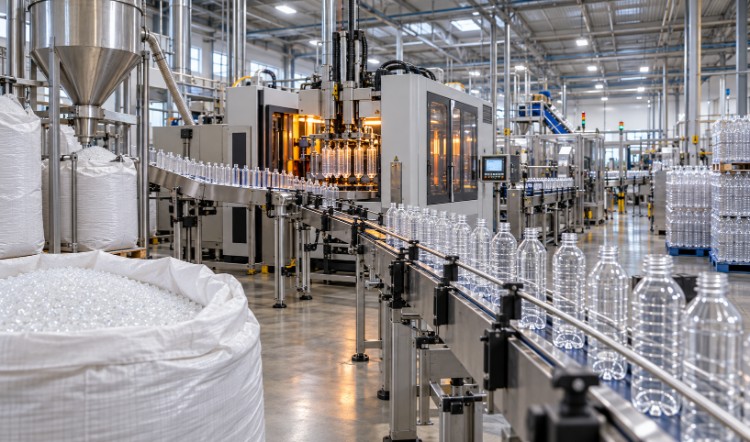
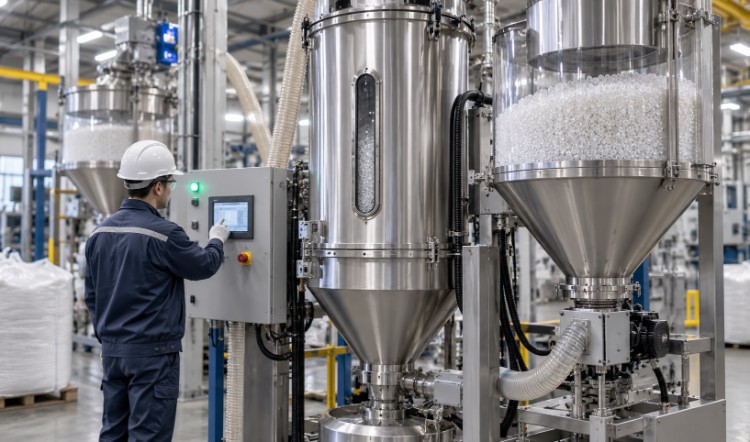
Bước 1: Chuẩn bị và sấy hạt PET
PET có khả năng hút ẩm trong quá trình lưu kho. Trước khi ép phun, hạt nhựa cần được sấy để giảm độ ẩm về mức phù hợp cho gia công. Đây là bước chuẩn bị nguyên liệu, khác với giai đoạn làm nhựa nóng chảy trong máy ép phun.
Nếu nguyên liệu còn quá ẩm, độ ổn định của phôi có thể bị ảnh hưởng. Nhiệt độ và thời gian sấy cần được thiết lập theo loại hạt, thiết bị và yêu cầu sản phẩm thay vì dùng một mức cố định cho mọi dây chuyền.
Bước 2: Ép phun tạo phôi chai PET
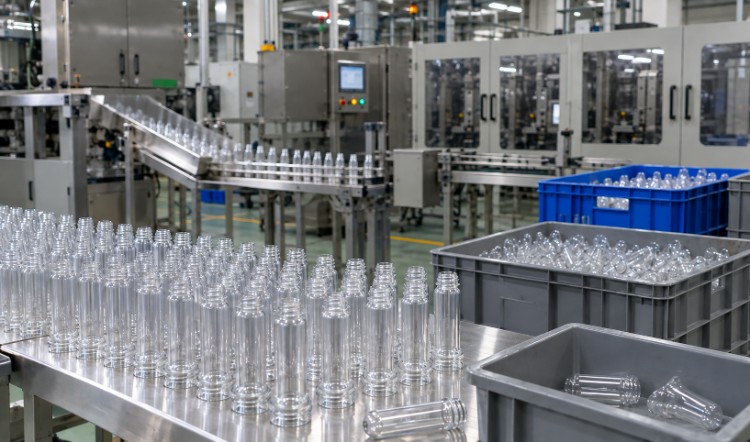
Hạt PET sau khi chuẩn bị được đưa vào máy ép phun và gia nhiệt đến trạng thái nóng chảy. Nhựa được đưa vào khuôn để tạo phôi có dạng ống ngắn, thành dày hơn nhiều so với chai hoàn chỉnh.
Ngay ở bước này, phần cổ, ren và miệng chai đã được định hình. Sau khi khuôn được làm mát, phôi được lấy ra. Phần cổ cần đúng kích thước để tương thích với nắp và vòng niêm phong.
Bước 3: Làm nguội và kiểm tra phôi
Ở hệ hai giai đoạn, phôi được làm nguội hoàn toàn trước khi chuyển sang công đoạn thổi. Phôi có thể được lưu trữ hoặc vận chuyển rồi mới cấp vào máy thổi khi cần sản xuất chai.
Trước khi sử dụng, phôi cần được kiểm tra để phát hiện biến dạng, bẩn, hư hỏng ở cổ hoặc khuyết điểm rõ. Loại bỏ phôi lỗi từ sớm giúp giảm sản phẩm không đạt ở các bước sau.
Bước 4: Gia nhiệt lại phôi
Phôi chai PET được đưa qua hệ thống gia nhiệt để phần thân đạt độ mềm phù hợp cho việc kéo giãn. Phần cổ thường được giữ ổn định vì kích thước miệng và ren đã được tạo từ bước ép phun.
Nhiệt cần phân bố phù hợp dọc theo thân phôi. Nếu có vùng quá nóng hoặc quá nguội, vật liệu có thể kéo giãn không đều, làm thành chai chênh lệch về độ dày ở vai, thân hoặc đáy.
Bước 5: Kéo và thổi định hình trong khuôn
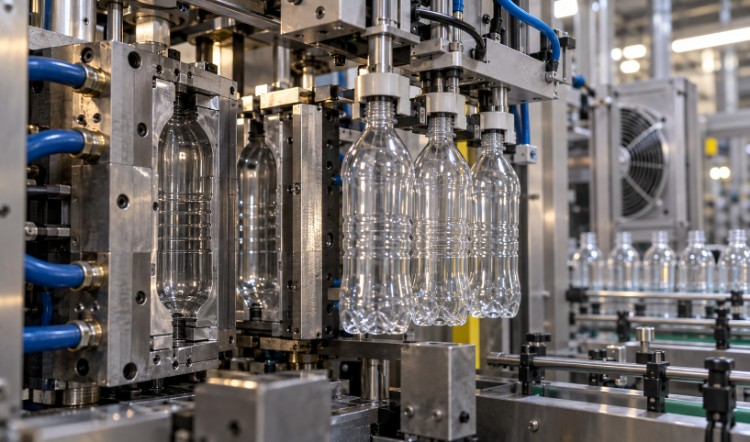
Phôi đã được làm mềm được đưa vào khuôn chai. Thanh kéo làm phần thân phôi giãn theo chiều dọc, đồng thời khí nén làm vật liệu nở theo phương ngang cho đến khi áp sát bề mặt khuôn.
Khuôn quyết định hình dáng bên ngoài của chai. Trong khi đó, nhiệt độ phôi, quá trình kéo và áp suất thổi ảnh hưởng đến cách vật liệu phân bố trên thành chai. Khi các yếu tố này phù hợp, chai sẽ lên hình ổn định và hạn chế vị trí quá dày hoặc quá mỏng.
Bước 6: Làm nguội, lấy chai và kiểm tra ban đầu
Sau khi định hình, chai tiếp tục được làm mát trong khuôn để đủ ổn định trước khi lấy ra. Sản phẩm sau đó được kiểm tra ban đầu về hình dạng, phần cổ, bề mặt và những lỗi dễ nhận thấy.
Chai đạt yêu cầu có thể chuyển sang kiểm tra chất lượng chi tiết, đóng gói, chiết rót hoặc các bước hoàn thiện tiếp theo. Phần tạo hình đã kết thúc nhưng thành phẩm vẫn cần được kiểm tra trước khi đưa vào sử dụng.
Chai PET một giai đoạn và hai giai đoạn khác nhau thế nào?
Chai PET có thể được tạo theo hệ một giai đoạn hoặc hai giai đoạn. Khác biệt chính nằm ở việc tạo phôi và thổi chai diễn ra trong cùng hệ thống hay tách thành hai bước riêng.
| Tiêu chí | Một giai đoạn | Hai giai đoạn |
| Tạo phôi | Thực hiện trong hệ thống tích hợp | Ép phun trên máy riêng |
| Thổi chai | Tiếp nối sau khi tạo phôi | Phôi được gia nhiệt lại rồi thổi |
| Lưu trữ phôi | Không phải bước trung gian chính | Có thể lưu kho hoặc vận chuyển |
| Tổ chức sản xuất | Các công đoạn diễn ra liền mạch | Có thể tách riêng khâu tạo phôi và thổi chai |
Bảng: So sánh sản xuất chai PET một giai đoạn và hai giai đoạn
Ở hệ một giai đoạn, phôi được tạo và chuyển tiếp sang công đoạn kéo thổi trong cùng hệ thống, không cần lưu kho như một sản phẩm trung gian. Phôi vẫn còn nhiệt từ quá trình tạo hình và được điều chỉnh nhiệt trước khi thổi.
Ở hệ hai giai đoạn, phôi được sản xuất riêng, làm nguội rồi mới gia nhiệt lại khi đưa vào máy thổi. Phương án phù hợp phụ thuộc vào loại chai, sản lượng, thiết bị và cách tổ chức sản xuất.
Chai HDPE được sản xuất khác chai PET như thế nào?
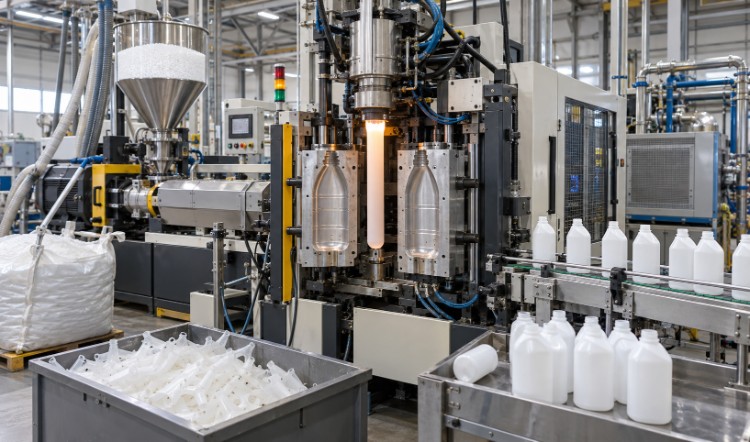
Chai HDPE thường được tạo bằng phương pháp đùn thổi thay vì tạo phôi ép phun rồi kéo thổi như PET. Hạt HDPE được đưa vào máy đùn, gia nhiệt đến trạng thái nóng chảy rồi tạo thành một ống nhựa rỗng còn nóng.
Khuôn đóng lại quanh ống nhựa, sau đó khí được thổi vào để vật liệu nở ra và áp sát bề mặt khuôn. Khi chai đủ ổn định, khuôn mở và sản phẩm được lấy ra. Phần nhựa dư ở cổ, đáy hoặc vị trí khuôn kẹp sẽ được cắt gọn trước khi kiểm tra.
Phương pháp đùn thổi cũng có thể áp dụng cho một số loại PE hoặc PP tùy sản phẩm. HDPE không cần một phôi ép phun riêng như cách sản xuất PET ở trên. Vì vậy, quy trình sản xuất chai nhựa cần được hiểu theo từng vật liệu thay vì áp dụng một chuỗi bước cho tất cả sản phẩm.
Dây chuyền sản xuất chai nhựa thường có thiết bị nào?
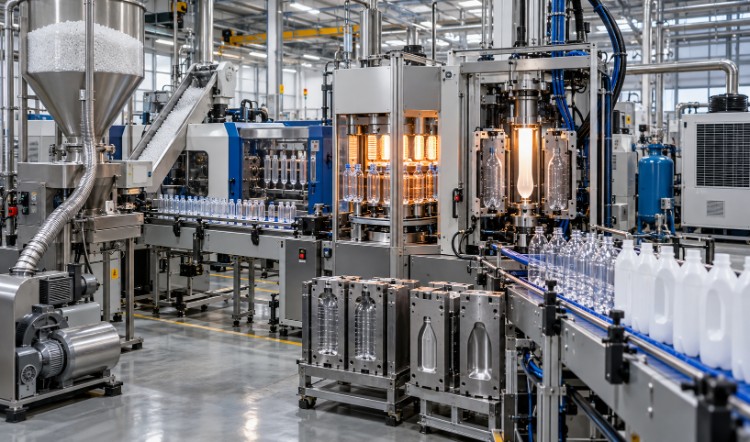
Thiết bị phụ thuộc vào vật liệu và phương pháp tạo chai. Với PET hai giai đoạn thường có hệ thống sấy, máy ép phun tạo phôi, máy gia nhiệt, máy thổi và khuôn. Với HDPE, máy đùn và khuôn thổi là thiết bị chính.
Một số nhóm thiết bị thường gặp gồm:
- Hệ thống chuẩn bị nguyên liệu: cấp hạt, sấy hoặc định lượng trước khi gia công.
- Máy ép phun: tạo phôi chai PET.
- Máy gia nhiệt và máy thổi: làm mềm phôi rồi kéo thổi thành chai PET.
- Máy đùn: tạo ống nhựa nóng chảy trước khi thổi chai HDPE.
- Khuôn, máy nén khí và hệ thống làm mát: hỗ trợ tạo hình và giúp sản phẩm ổn định.
Trong quy trình sản xuất chai nhựa, máy móc cần hoạt động đồng bộ với khuôn, nhiệt độ, áp suất và thời gian làm nguội. Chỉ một khâu không ổn định cũng có thể ảnh hưởng đến hình dạng hoặc độ đồng đều của thành chai.
Chai nhựa thành phẩm cần kiểm tra những gì?
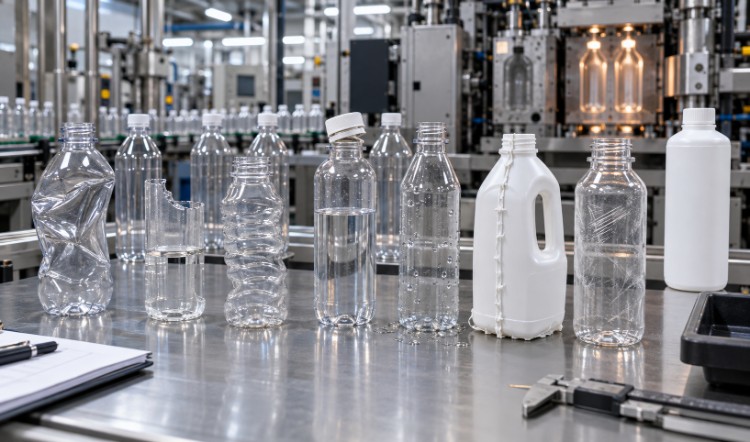
Sau khi tạo hình, chai cần được kiểm tra trước khi đóng gói hoặc đưa vào chiết rót. Tiêu chí cụ thể thay đổi theo vật liệu, thiết kế và sản phẩm chứa bên trong, nhưng thường tập trung vào ngoại quan, kích thước, phần miệng và khả năng đóng kín.
Tiêu chí | Nội dung cần kiểm tra |
| Hình dạng | Đúng thiết kế, không biến dạng rõ |
| Miệng và ren | Đúng kích thước, tương thích với nắp |
| Khối lượng và thành chai | Phù hợp thông số kiểm soát |
| Bề mặt | Không có khuyết điểm vượt mức chấp nhận |
| Độ kín | Không rò rỉ theo yêu cầu |
| Dung tích, kích thước | Nằm trong giới hạn đã thiết lập |
Bảng: Các tiêu chí kiểm tra chai nhựa thành phẩm
Với bao bì thực phẩm, dược phẩm, hóa mỹ phẩm hoặc hóa chất, yêu cầu kiểm tra còn phụ thuộc vào sản phẩm chứa bên trong. Một số loại chai có thể cần thêm thử rơi, thử tải hoặc phép kiểm tra riêng.
Khi chai đạt yêu cầu, sản phẩm có thể chuyển sang chiết rót, đóng gói, in, sơn hoặc dán nhãn. Với thiết kế cần hiệu ứng kim loại, xi mạ nhựa có thể được thực hiện ở bước hoàn thiện bề mặt, không phải công đoạn bắt buộc của quá trình tạo chai.
Những lỗi thường gặp khi sản xuất chai nhựa
Lỗi có thể xuất hiện từ khâu chuẩn bị nguyên liệu đến tạo hình và làm nguội. Một số biểu hiện thường gặp gồm:
- Chai bị méo hoặc không lên đủ hình: Có thể liên quan đến nhiệt độ, áp suất thổi, khuôn hoặc thời gian làm nguội.
- Thành chai dày mỏng không đều: Với PET, cần kiểm tra cách gia nhiệt phôi và quá trình kéo thổi. Với đùn thổi, cần xem lại cách tạo ống nhựa và điều kiện thổi.
- Miệng chai không khớp nắp: Có thể liên quan đến phần cổ, ren, khuôn hoặc hệ nắp.
- Có phần nhựa dư sau tạo hình: Thường xuất hiện ở chai đùn thổi tại vị trí khuôn kẹp và cần được cắt gọn.
- Chai bị rò: Cần kiểm tra thành chai, đáy, miệng và khả năng đóng kín với nắp.
- Bề mặt có khuyết điểm: Nguyên liệu, phôi, khuôn và điều kiện gia công đều có thể ảnh hưởng đến ngoại quan.
Cùng một biểu hiện có thể xuất phát từ nhiều nguyên nhân, nên việc kiểm tra cần đi từ vật liệu, phôi hoặc ống nhựa, khuôn đến điều kiện gia nhiệt, thổi và làm nguội.
Những câu hỏi thường gặp về sản xuất chai nhựa
Vì sao hạt PET cần được sấy trước khi tạo phôi?
PET có khả năng hút ẩm trong quá trình bảo quản. Sấy giúp giảm độ ẩm trước khi vật liệu đi vào máy ép phun, từ đó hỗ trợ quá trình tạo phôi ổn định hơn. Điều kiện sấy cần được thiết lập theo loại nguyên liệu, thiết bị và yêu cầu sản xuất.
Có thể dùng cùng một khuôn cho chai PET và chai HDPE không?
Thông thường không thể dùng chung trực tiếp vì PET và HDPE thường sử dụng công nghệ tạo hình, máy móc và cấu tạo khuôn khác nhau. Khuôn còn phải phù hợp với đặc tính vật liệu, cách cấp khí, thiết kế cổ chai và kích thước sản phẩm.
Vì sao hai chai cùng dung tích lại có khối lượng khác nhau?
Dung tích không quyết định lượng nhựa cần dùng. Khối lượng còn phụ thuộc vào vật liệu, độ dày thành chai, thiết kế vai và đáy, yêu cầu chịu lực và mục đích đóng gói. Vì vậy, hai chai cùng 500 ml vẫn có thể có khối lượng khác nhau.
Sau khi tạo hình, chai nhựa có thể in, sơn hoặc xi mạ không?
Có, nếu vật liệu và bề mặt phù hợp với phương pháp hoàn thiện. Chai thường được kiểm tra trước khi chuyển sang in, sơn, dán nhãn hoặc tạo hiệu ứng bề mặt. Tùy loại nhựa, bề mặt có thể cần xử lý trước để lớp hoàn thiện bám phù hợp.
Khi nào chai nhựa được xem là đạt yêu cầu để đưa sang đóng gói?
Chai cần đạt yêu cầu về hình dạng, kích thước, phần miệng, độ kín và bề mặt. Tùy ứng dụng, sản phẩm có thể cần thêm thử rơi, thử tải hoặc phép kiểm tra riêng trước khi đóng gói.
Kết luận
Quy trình sản xuất chai nhựa thay đổi theo vật liệu và phương pháp tạo hình. Với PET, cách phổ biến là tạo phôi bằng ép phun rồi kéo thổi để tạo chai. HDPE lại thường được sản xuất bằng đùn thổi, trong đó nhựa nóng chảy được tạo thành ống rỗng rồi thổi trực tiếp trong khuôn.
Sau khi tạo hình, chai cần được kiểm tra về hình dạng, kích thước, bề mặt và khả năng đóng kín trước khi chuyển sang các bước tiếp theo. Với sản phẩm cần hoàn thiện bề mặt sau sản xuất, Khải Hoàn có thể hỗ trợ đánh giá nền nhựa và lựa chọn phương án xử lý phù hợp với yêu cầu thực tế.
Pingback: Nhựa PE là gì? Đặc tính, phân loại và ứng dụng phổ biến